
Ohun ti awọn dabaru Barrel Kosi Ṣe
Dabaru ati agba ṣiṣẹ bi bata ti o baamu. Eyi ni ọkọọkan ni gbogbo iyipo:
- Ifunni- Awọn pellets ṣiṣu silẹ lati inu hopper sinu agbegbe kikọ sii.
- Yiyọ- Awọn yiyi dabaru gbogbo irẹrun ooru. Ni idapọ pẹlu awọn igbona agba, awọn pellets yo ati compress.
- Iwọn wiwọn- Iyọ di aṣọ ni iwọn otutu ati titẹ ṣaaju abẹrẹ.
- Abẹrẹ- Awọn dabaru rare siwaju bi a plunger, titari didà ṣiṣu sinu m.
Gbogbo oniyipada oniru - geometry, awọn iwọn agbegbe, itọju oju - ni ipa lori bi awọn igbesẹ mẹrin naa ṣe ṣẹlẹ daradara. Ibamu ni eyikeyi ọkan ninu wọn fihan bi iṣoro iṣelọpọ.
Ipinnu 1: L/D Ratio
Ipin L/D (ipari gigun ti o fẹẹrẹ pin nipasẹ iwọn ila opin rẹ) jẹ nọmba pataki julọ lori dì pato. O ṣakoso akoko ibugbe, didara dapọ, ati pinpin ooru.Pupọ julọ awọn ohun elo abẹrẹ gbogbogbo-idi lo 20:1.
| Resini | Iṣeduro L/D |
|---|---|
| PP, PE, PS (boṣewa) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (ooru-kókó) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Ọra (PA) | 18:1 – 20:1 |
| Awọn ohun elo imudara GF | 20:1 – 24:1 |
Ipinnu 2: Ratio funmorawon
Iwọn funmorawon (CR) ṣe iwọn melo ni ikanni dabaru dín lati agbegbe kikọ sii si agbegbe iwọn. CR ti o ga julọ ṣe compress yo diẹ sii ni ibinu - o dara fun awọn resini amorphous ti o rọ diẹdiẹ. Isalẹ CR jẹ onírẹlẹ, eyi ti o jẹ ohun ti o nilo fun ooru-kókó tabi awọn ohun elo ti o kún fun okun.
| Resini | Rati funmorawon |
|---|---|
| ABS, PC, PMMA (amorphous) | 3.0 – 3.5:1 |
| PP, PE, Ọra (ologbele-kristal) | 2.5 – 3.0:1 |
| PVC | 2.0 – 2.5:1 |
| PET | 2.3 – 2.6:1 |
| GF-fikun (≥15%) | 2.0 – 2.5:1 |
Ipinnu 3: Awọn ipin agbegbe
Abẹrẹ abẹrẹ kan pin si awọn agbegbe mẹta. Iwọn agbegbe kọọkan ṣe pataki bi L/D lapapọ.
- Agbegbe ifunni (L1):Awọn ikanni ti o jinlẹ ti o gba awọn pellets to lagbara lati inu hopper. Gigun = diẹ sii agbara agbara.
- Agbegbe funmorawon (L2):Ijinle ikanni dinku ni ilọsiwaju. Pupọ julọ yo ṣẹlẹ nibi.
- Agbegbe Miwọn (L3):Aijinile, awọn ikanni dédé. Ṣe idaniloju iwọn otutu yo aṣọ ati titẹ ṣaaju abẹrẹ.
| Resini | Ifunni (L1) | Funmorawon (L2) | Iwọn wiwọn (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Ọra (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Ipinnu 4: Screw Barrel Material
38CrMoALA - The Standard Ipilẹ
Awọn skru abẹrẹ ti Nanhaiya ti wa ni iṣelọpọ lati38CrMoALA alloy irin, ooru-mu ati ki o parun. Ohun elo ipilẹ yii ṣe itọju awọn thermoplastics boṣewa bii PE, PP, PS, ati ABS daradara, pẹlu igbesi aye iṣẹ ti isunmọ.10,000-20,000 wakatilabẹ awọn ipo iṣẹ deede.
Nitriding
Gaasi nitriding ni 500-560°C ṣe apẹrẹ nitrided kan0.5-0.8mm nipọnpẹlu kan líle ti950–1050 HV (~ 62 HRC). Eyi ṣe ilọsiwaju resistance resistance nipasẹ 30-40% ni akawe si irin ti a ko tọju. Boṣewa fun ọpọlọpọ awọn ohun elo imudọgba abẹrẹ nṣiṣẹ awọn ohun elo ti ko kun tabi ti o ni irọrun.

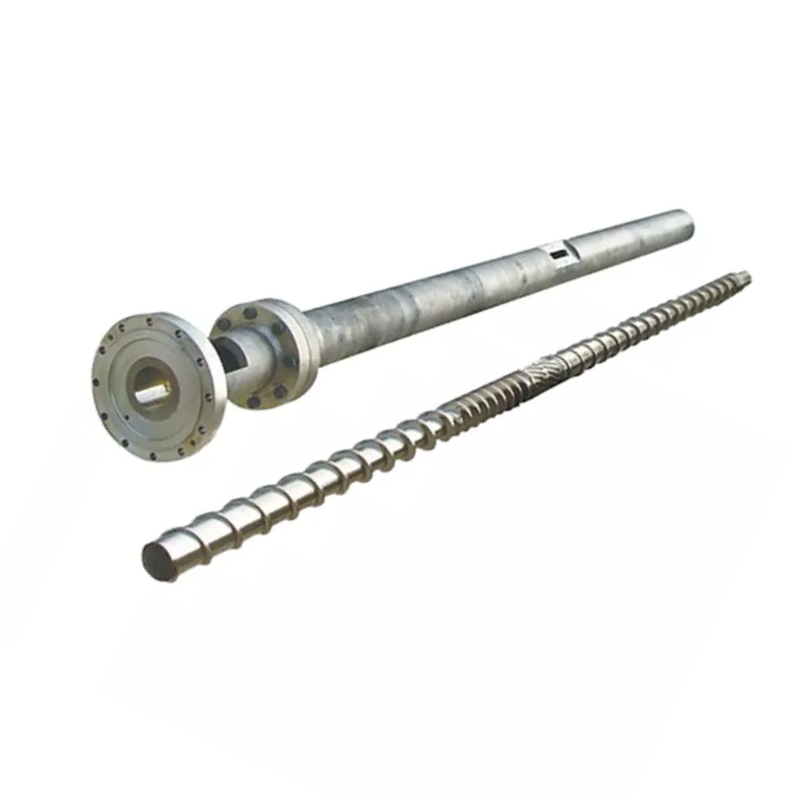
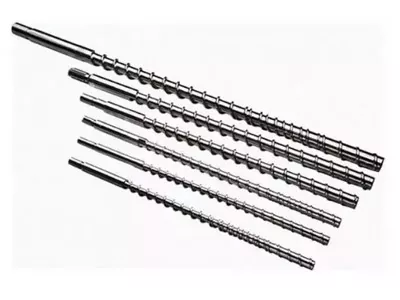
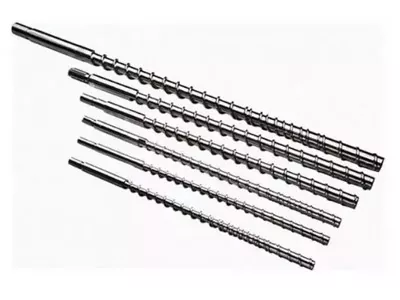
Nanhaiya mutant (abrupt) skru mimu abẹrẹ - o baamu fun awọn resini kristali bi PP, PE, ati ọra.
Bimetallic - Fun Awọn ohun elo Abrasive
Awọn agba bimetallic ni awọ-awọ wiwọ-sooro alloy giga-giga ti irin ti a somọ si agba agba naa. Ilana bimetallic Nanhaiya ṣe aṣeyọri kanlíle inu ti 62 HRCnipasẹ lile alloy sokiri alurinmorin ni ayika ga-yiya agbegbe ti awọn agba inu ilohunsoke.
| Ohun elo | Ohun elo dabaru | Barrel Itọju |
|---|---|---|
| PE, PP, PS (ti ko kun) | 38CrMoALA nitrided | Standard nitrided |
| ABS, PC, Ọra (ti ko kun) | 38CrMoALA nitrided | Standard nitrided |
| PA + GF ≤30% | 38CrMoALA, ti parẹ + ibinu | Nitrided tabi bimetallic |
| GF akoonu 15–50% | Bimetallic / TC ofurufu egbegbe | Bimetallic |
| PVC / ipata resini | Ibaje-sooro alloy | Bimetallic (iwọn CR) |
| Erogba okun kún | Tungsten carbide | TC-sprayed iho |
Ipinnu 5: Skru Diameter ati Shot Iwon
Rẹ gangan shot yẹ ki o ṣubu laarin35% ati 70%ti dabaru ká pọju shot agbara. Ni isalẹ 35%, ohun elo joko ni agba gun ju ati awọn ewu ibajẹ. Ju 70% lọ, dabaru ko le gba pada ni iyara to laarin iyipo naa.
Ni isalẹ wa awọn atunto ti o wọpọ wa lati Nanhaiya:
| Iye abẹrẹ (g) | Dabaru Ø × Gigun (mm) | Barrel Ø × Gigùn (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya mimu abẹrẹ mimu skru - dara julọ fun awọn resini amorphous bii ABS, PC, ati PMMA.
Awọn ami Ikilọ Rẹ lọwọlọwọ ko tọ fun iṣẹ naa
- Dudu specks tabi iná aami- Ibajẹ ohun elo lati akoko ibugbe ti o pọju tabi aaye ti o gbona. Ṣayẹwo awọn agbegbe iwọn otutu agba ati imukuro dabaru.
- Aisedeede shot àdánù— Nigbagbogbo a wọ ti kii-pada àtọwọdá tabi nmu dabaru-to-agba kiliaransi gbigba backflow.
- Splay aami lori dada- Ọrinrin tabi gaasi ni yo. O le tọkasi iṣaju-gbigbe ti ko pe tabi geometry skru ti ko ni sita daradara.
- Igbapada ti o lọra / akoko gigun gigun- Plasticizing agbara ni insufficient. O ṣee ṣe ki iwọn ila opin dabaru nilo lati pọ si.
- Alokuirin giga lori awọn iyipada awọ- Ko dara dapọ ni agbegbe mita. A Maddock tabi idankan dapọ ano kun si dabaru igba solves yi.
Kini lati Sọ fun Olupese rẹ Nigbati o ba n beere Ọrọ kan
- Aami ẹrọ ati awoṣe- tabi iwọn ila opin ati awọn iwọn flange fun awọn ẹrọ ti kii ṣe boṣewa
- Resini (awọn) akọkọ- pẹlu iru kikun ati ipin ogorun ti o ba wulo
- Shot iwọn ibiti o- kere ati ki o pọju ni giramu
- Akoko iyipo ibi-afẹde
- Awọn iṣoro lọwọlọwọ ti o n gbiyanju lati yanju- ti o ba eyikeyi
Gba Iṣeduro Imọ-ẹrọ lati Nanhaiya
A dahun laarin awọn wakati 12. Ẹgbẹ imọ-ẹrọ wa le ṣe pato geometry dabaru ti o tọ, ipele ohun elo, ati awọn iwọn fun ẹrọ rẹ ati resini - ṣaaju ṣiṣe si agbasọ kan.